
Послевоенный кризис Японии и рождение философии малых ресурсов
Теоретически сокращение товарных остатков описывалось ещё в советском Первом пятилетнем плане Госплана СССР (1930), но на практике переворот совершила японская автоиндустрия. Основатель автоподразделения компании Toyota Киитиро Тоёда ещё в 1930-е годы, опираясь на опыт автоматических ткацких станков отца Сакити Тоёды и заводских кружков улучшений кайдзен (1936), сформулировал цель: подавать узлы строго к моменту сборки, чтобы догнать американскую производительность при остром дефиците капитала, площадей и природного сырья.
Переломным стал 1950 год: послевоенная дефляция, нехватка наличности и затяжная забастовка рабочих поставили Toyota на грань банкротства. Консорциум банков под эгидой Банка Японии спас предприятие в обмен на отставку Киитиро Тоёды, разделение производства и сбыта и заморозку численности штата. Сразу за этим началась Корейская война, и армия США разместила срочные заказы на военные грузовики, вынудив инженера Тайити Оно и консультанта Сигэо Синго наращивать выпуск разных моделей без денег на склады и расширение цехов. Опираясь на лекции американского статистика У. Эдвардса Деминга по статистическому контролю качества (привлечённого администрацией Д. Макартура) и на принцип американских супермаркетов, где полку пополняют лишь по мере покупки, Оно в 1950–1960-х годах перевернул промышленное планирование.
Как работает система «Точно в срок» и почему проиграл классический фордизм
Классический фордизм строился по «выталкивающему» принципу (push): заводы закупали сырьё оптом, штамповали на тяжёлых прессах гигантские серии одинаковых деталей ради экономии на масштабе и гнали их по конвейеру вперёд, накапливая горы незавершённого производства и готовых машин. При выявлении брака линию не останавливали — дефектные автомобили доезжали до конца сборки и уходили в ремонтные тупики к десяткам доводчиков.
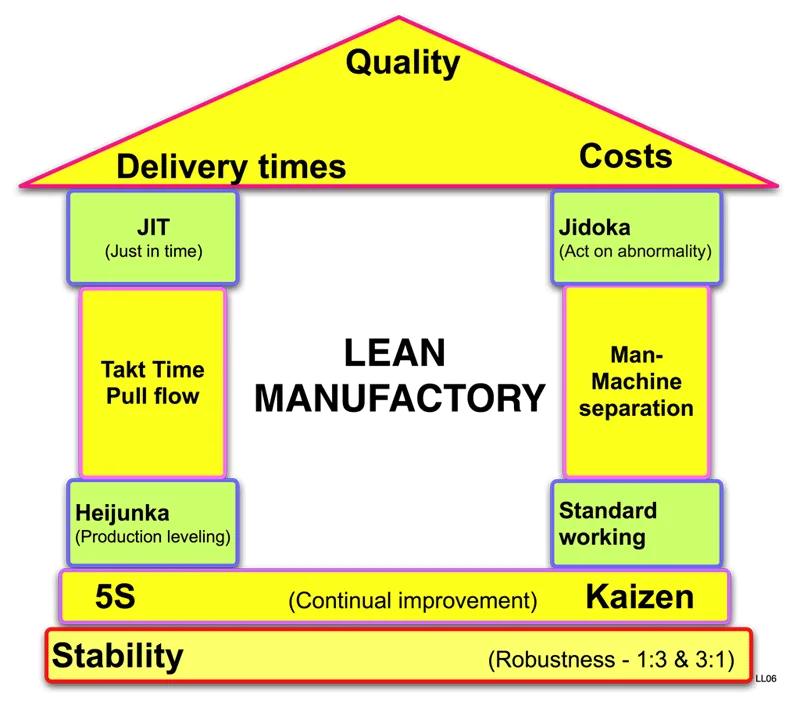
Архитектура «Дома TPS» поставила на фундамент выравнивания выпуска (хэйдзунка) две несущие опоры. Первая — «Точно в срок» (Just-in-Time): вытягивающий поток (pull), при котором следующий участок берёт детали у предыдущего строго по факту расхода, передавая запрос карточками «канбан» (массово внедрены на заводах Toyota в 1960-е годы). Вторая — «дзидока» (автономизация с участием человека): станок сам распознаёт сбой, а любой рабочий обязан остановить конвейер сигнальным шнуром («андон») при малейшем отклонении, чтобы сразу найти первопричину и предотвратить серию дефектов.
Чтобы сделать выгодным выпуск малыми партиями, Сигэо Синго создал метод быстрой смены штампов SMED, сокративший переналадку с нескольких часов до считанных минут. Одновременно искоренялись семь видов производственных потерь (муда): перепроизводство, лишние запасы, транспортировка, ожидание, ненужные движения, избыточная обработка и переделка брака. Обычная западная бухгалтерия поначалу отторгала JIT, трактуя снижение запасов как падение поглощения накладных расходов и фиктивное ухудшение отчётности, что позднее привело к созданию особого «бережливого учёта» (lean accounting).
Шок 1973 года, триумф на Западе и трансформация труда
Два десятилетия западные корпорации игнорировали японский метод, пока нефтяное эмбарго 1973 года не подняло цены на нефть вчетверо. Детройтские и европейские гиганты завязли в нераспроданных запасах крупных прожорливых машин, тогда как Toyota без огромных буферов быстро перестроилась на экономичные компактные модели и сохранила прибыль.
С 1977 года вышли первые англоязычные описания «системы Оно», а после выступления Фудзио Тё на конференции 1980 года в штаб-квартире Ford в Детройте практику JIT переняли Hewlett-Packard, Motorola, General Electric и Omark Industries (на одном из заводов последней запасы свёрл сократились на 92 %, срок выполнения заказа — с трёх недель до трёх дней, а выработка выросла на 30 %). Обследования свыше ста предприятий показали: переход на JIT в среднем снижал незавершённое производство на 80 %, запасы готовой продукции — на 33 %, цикл изготовления — на 40 % и общие издержки — на 10–20 %, окупаясь за несколько месяцев. Однако высокая синхронность имела жёсткую социальную цену: возросло психологическое давление на рабочих («управление через стресс»), расширились временные контракты, а поставщики были вынуждены переносить цеха вплотную к автозаводам с доставкой комплектующих по часовым графикам.
От «бережливого производства» к уязвимости глобальных сетей XXI века
В 1988 году исследователь Джон Крафчик ввёл для обобщения метода термин Lean («бережливое производство»), закреплённый книгами Джеймса Вумека и Дэниела Джонса (1990, 1996). В 1990–2000-х годах принципы потока, вытягивания и отказа от лишних запасов вышли далеко за пределы автопрома: в сетевой ритейл, машиностроение (завод банкоматов NCR в Данди в 1998 году за одни выходные перешёл на JIT, сократив запасы с 47 до 5 дней и сузив число поставщиков с 480 до 165) и разработку ПО (Lean Software Development, 2003), оказав прямое влияние на методологию Agile и непрерывную поставку кода.
В XXI веке оборотной стороной TPS стала хрупкость цепей поставок без резервов: концентрация поставщиков обернулась серией массовых отзывов Toyota (2010), остановкой мировых конвейеров после землетрясения и цунами в Тохоку (2011) и острым дефицитом медицинских масок, ИВЛ и полупроводников во время пандемии COVID-19 (2020). Эти кризисы заставили промышленность дополнять модель «Точно в срок» диверсификацией поставщиков и страховыми резервами «на всякий случай» (Just-in-Case).