
От ручного подручника к проектам Нартова, Вокансона и Модсли
Токарный станок известен с глубокой древности (от росписи гробницы Петосириса IV века до н. э. в Египте до токарных кругов в Китае эпохи Сражающихся царств), однако вплоть до XVIII века резчик держал резец собственными руками, опирая его на неподвижный подручник. Для мягкого дерева и кости мускульной силы хватало, но при обработке железа, стали и бронзы усилие резания вырывало инструмент, а любое дрожание руки портило деталь: каждый болт и гайка опиливались вручную и не подходили к другим изделиям.
Первый крупный прорыв совершил придворный токарь Петра I Андрей Константинович Нартов в петербургской Токарне. При государевом финансировании с 1712 года (и на более совершенных машинах 1717–1729 годов) Нартов построил токарно-копировальный и винторезный станки с механическим суппортом и набором сменных зубчатых колёс: копировальный палец и резцедержатель приводились в движение общим ходовым винтом с различным шагом нарезки. В 1718 году Пётр I направил Нартова в заграничную миссию по мастерским Пруссии, Голландии, Франции и Англии, показавшую передовой уровень русских механизмов. Однако станки Нартова (сохранённые в Эрмитаже и парижском Музее искусств и ремёсел) оставались уникальными императорскими аппаратами для медалей, гильоширования и казённых орудийных заказов, не войдя в фабричное производство. Во Франции около 1751 года Жак де Вокансон создал цельнометаллический станок с призматическими направляющими и суппортом, описанный в «Энциклопедии» (1772).
Промышленная трансформация развернулась в Великобритании на волне военно-морских и паровых заказов. В 1772 году Ян Вербрюгген установил в Королевском арсенале в Вулвиче горизонтальный расточный станок на конной тяге для точного сверления цельнолитых пушек, а Джон Уилкинсон в 1774 году довёл точность расточки до строгих допусков паровых цилиндров Джеймса Уатта. Бывший мастер Вулвича и лондонской мастерской Джозефа Брамы Генри Модсли в 1797–1800 годах объединил жёсткую цельнометаллическую станину, крестовой суппорт, точный ходовой винт и сменные шестерни. Массовое внедрение оплатило Британское Адмиралтейство: в 1802–1805 годах по проекту Марка Брюнеля Модсли построил 45 специализированных станков с паровым приводом для Портсмутских блоковых мастерских, где всего 10 малоквалифицированных рабочих производили столько же корабельных блоков для Королевского флота, сколько прежде делали свыше 110 искусных мастеров.
Кинематика точности и поражение деревянных станин
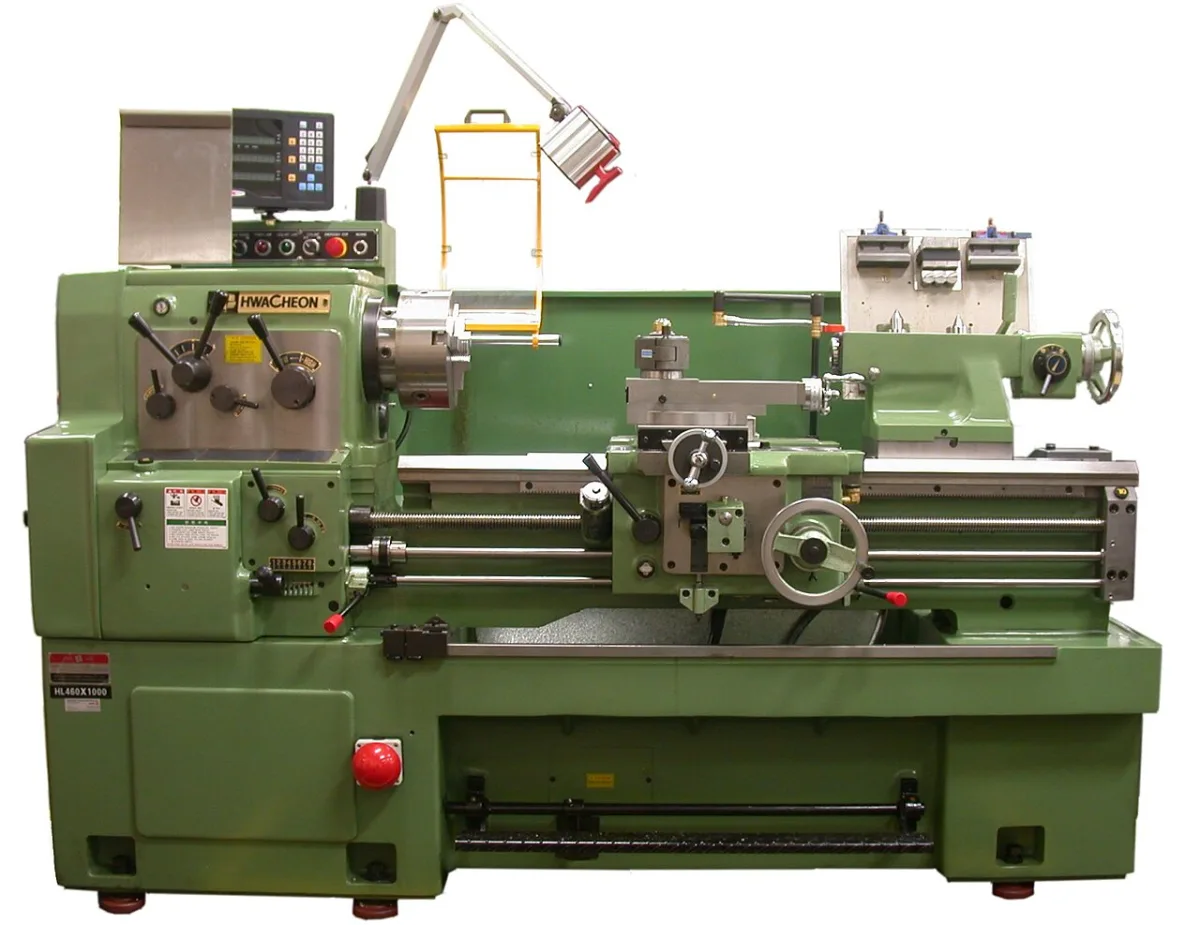
Винторезный станок Модсли объединил четыре взаимосвязанных узла: массивную литую чугунную станину с тщательно пришабренными направляющими, переднюю бабку со шпинделем (и заднюю бабку для подпора длинных валов центром), жёсткий крестовой суппорт с продольными, поперечными и поворотными резцовыми салазками и эталонный ходовой винт, соединённый со шпинделем через «гитару» сменных зубчатых колёс.
Эта кинематика превратила станок в геометрический усилитель точности: каждый оборот шпинделя сдвигал резец на строго постоянную долю дюйма или миллиметра, заданную шагом эталонного винта (выведенного Модсли с исключительной микрометрической точностью) и передаточным отношением шестерён. Прежние деревянные станины и ручная подача быстро проиграли конкуренцию: дерево коробилось от влаги и упруго прогибалось под давлением резца на сталь, а ручное ведение инструмента исключало повторяемость шага резьбы и высокую скорость резания. Открытая мастерская Модсли в Ламбете также вытеснила цеховую секретность, вырабатывая эталонные поверочные плиты и калибры.
«Мать всех станков», стандарт Уитворта и массовое производство
Историки называют прецизионный токарный станок «матерью всех станков», поскольку это первая машина, способная воспроизводить собственные ответственные детали — точные ходовые винты, валы, шпиндели и шестерни, а также узлы для сверлильных, строгальных и фрезерных агрегатов. Мастерская Модсли стала «питомником» ведущих инженеров промышленной революции — Ричарда Робертса, Джеймса Несмита и Джозефа Уитворта. Собрав образцы разнотипных винтов и гаек из мастерских всей Британии и усреднив их параметры, Уитворт в 1841 году ввёл первый национальный стандарт резьбы (British Standard Whitworth с фиксированным углом профиля 55°), а также приучил машиностроителей к микрометрическим измерениям в тысячных долях дюйма вместо грубых долей линейки.
Военный и экономический эффект оказался огромным: удешевление машиностроения в сочетании с копировальными (вроде станка Томаса Бланшарда 1820-х годов для ружейных лож) и револьверными станками породило «американскую систему производства» со взаимозаменяемыми узлами в стрелковом оружии, швейных машинах, часах, паровозах и кораблях.
Автоматизация, электрификация и эпоха ЧПУ
Во второй половине XIX и XX веке универсальный станок дополнили специализированные классы: токарно-револьверные станки для серийной обработки калиброванного прутка, многошпиндельные и кулачковые автоматы продольного точения «швейцарского типа» для часовой и приборостроительной микромеханики, а также тяжёлые лоботокарные и вертикальные карусельные станки диаметром стола до 20 метров для турбин и судовых колец. Между концом XIX и серединой XX века общие цеховые трансмиссионные валы от паровых машин сменили индивидуальные электродвигатели.
С 1950-х годов механические кулачки и ручные маховики заменили сервоприводы с числовым программным управлением (ЧПУ). В СССР массовым стандартом цехов стали универсальные станки 1К62 и 16К20 (включая модели с ЧПУ НЦ-31 и 2Р22), а в XXI веке ведущую роль играют многоосевые токарно-фрезерные обрабатывающие центры с автосменой твердосплавного инструмента и прецизионные станки алмазного точения на воздушных подшипниках с оптической интерферометрией для асферических линз.